
 En
Wieloblokowa maszyna do ciągnienia drutu w linii prostej: praktyczny przewodnik dla kupujących
Ciągnienie drutu rzadko kończy się niepowodzeniem z jednego dramatycznego powodu. Dryfuje: mały poślizg na jednym bloku, matryca zużywająca się dzień wcześniej, napięcie rosnące w miarę opadania cewki. A wieloblokowa maszyna do ciągnienia drutu w linii prostej istnieje, aby wyeliminować ten dryft z procesu, ponieważ każdy blok w linii jest napędzany zgodnie z przechodzącym przez niego drutem. Budujemy sprzęt do rysowania w Wuxi od 1985 roku i większość naszej wiedzy o tych maszynach pochodzi ze stania obok nich na podłodze u klienta i słuchania operatorów.
Co oznaczają razem „wiele bloków” i „linia prosta”
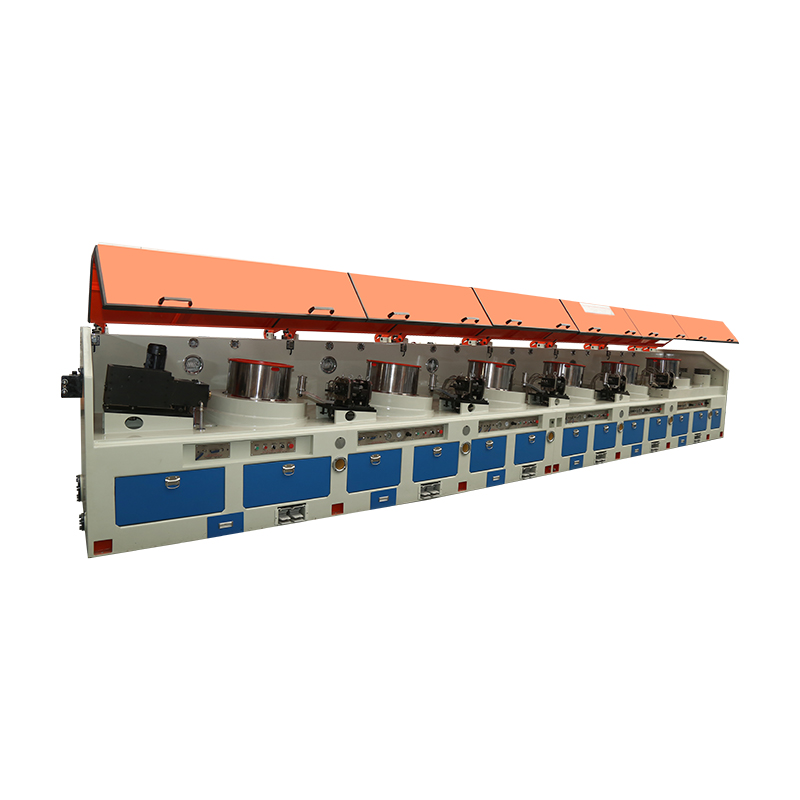
Blok lub kabestan to napędzany bęben, który przeciąga drut przez jedną matrycę. „Multiblock” oznacza po prostu kilka takich bębnów umieszczonych szeregowo, więc drut przechodzi przez kilka matryc w jednym ciągłym przebiegu, zamiast być ponownie przewleczony od maszyny do maszyny.
„Linia prosta” opisuje sposób przemieszczania się drutu między nimi. Matryce są ustawione w jednej linii, a prędkości bloków są tak ściśle dopasowane do redukcji na każdej matrycy, że drut nigdy nie musi gromadzić się na bębnie pośrednim. Każdy blok pobiera dokładnie to, co poprzedni dostarcza. Nie ma rezerwy na pętlę drutu na kabestanie i żadne ramię tancerza nie absorbuje niedopasowania prędkości.
Zalety są praktyczne. Napięcie pozostaje prawie stałe, drut nie jest skręcony ani zarysowany podczas przechodzenia z bloku na blok, a cała linia może pracować pod jednym systemem sterowania z jedną zapisaną recepturą. Kompromis polega na tym, że maszyna jest uczciwa. Jeśli matryca jest zużyta, jeśli smarowanie jest słabe lub jeśli przełożenie zostało ustawione luźno, maszyna akumulacyjna może to na jakiś czas ukryć. Maszyna liniowa tego nie zrobi. Prosi o prawidłowy harmonogram przejść i matryce, które są wymieniane na czas.
Gdzie układ wieloblokowy zasługuje na swoje miejsce
Linie te mają największy sens w przypadku, gdy drut ma przed sobą długą drogę: wiele przejść, duża prędkość i zapotrzebowanie na spójne wymiary końcowe. Stal wysokowęglowa i drut PC to klasyczny przypadek, ponieważ materiał jest mocny, całkowita redukcja jest duża, a wszelkie zmiany naprężenia widoczne są w gotowym produkcie. Korzyści z ciągnienia drutu cienkiego mają również zalety, podobnie jak pracowite rośliny, które często zmieniają rozmiary, głównie dlatego, że jeden zapamiętany przepis przywraca całą linię do znanego stanu w ciągu kilku minut, a nie godzin.
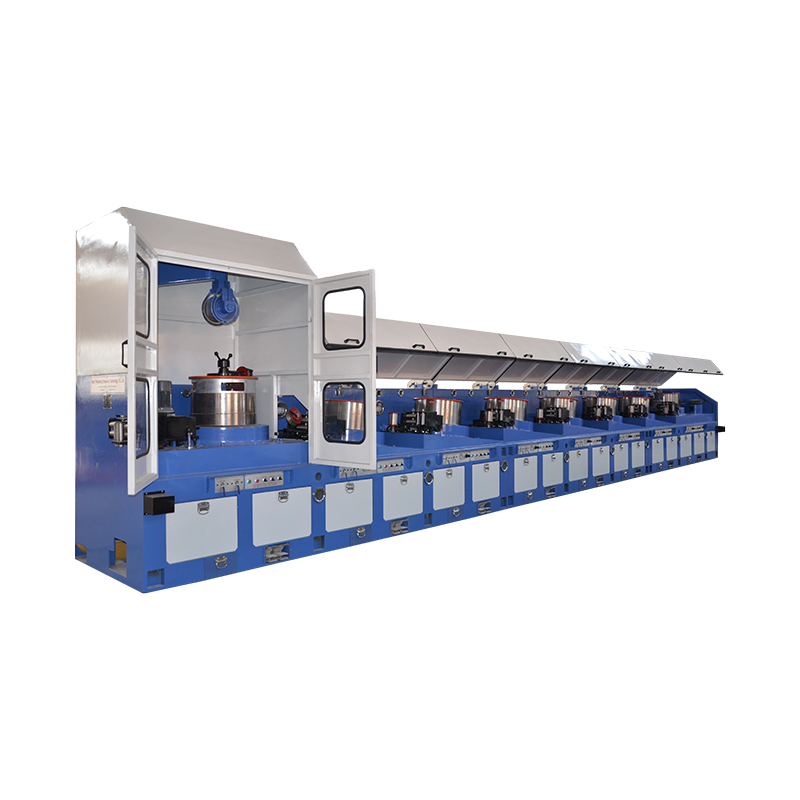
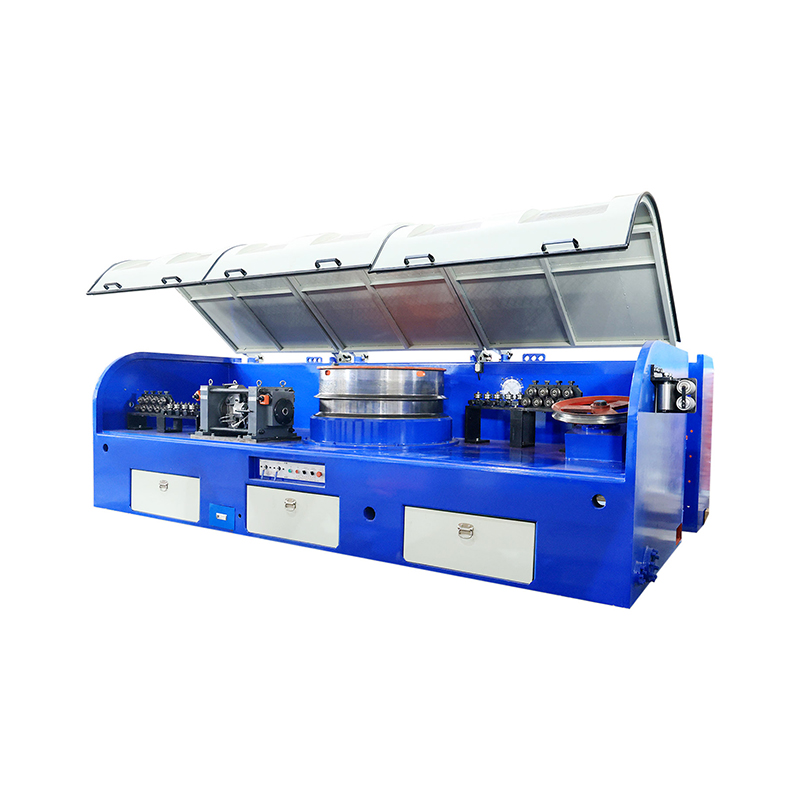
Nasza wysokoobrotowa maszyna wieloblokowa została zbudowana do tego rodzaju zadań, gdzie liczbę bloków i zakres prędkości należy dobierać wraz z faktycznie uruchamianym drutem, a nie według średniej katalogowej.
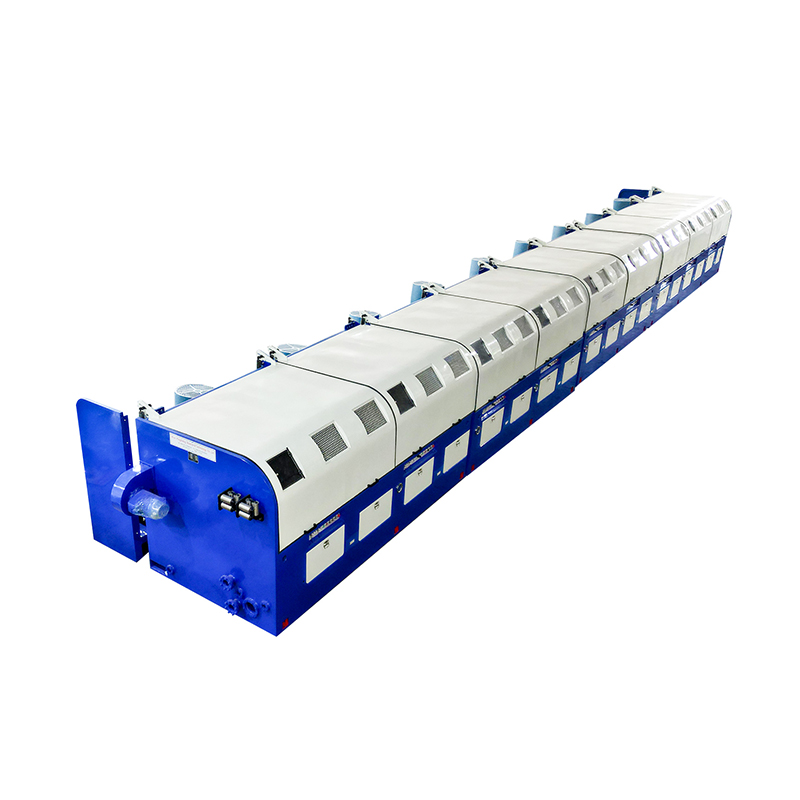
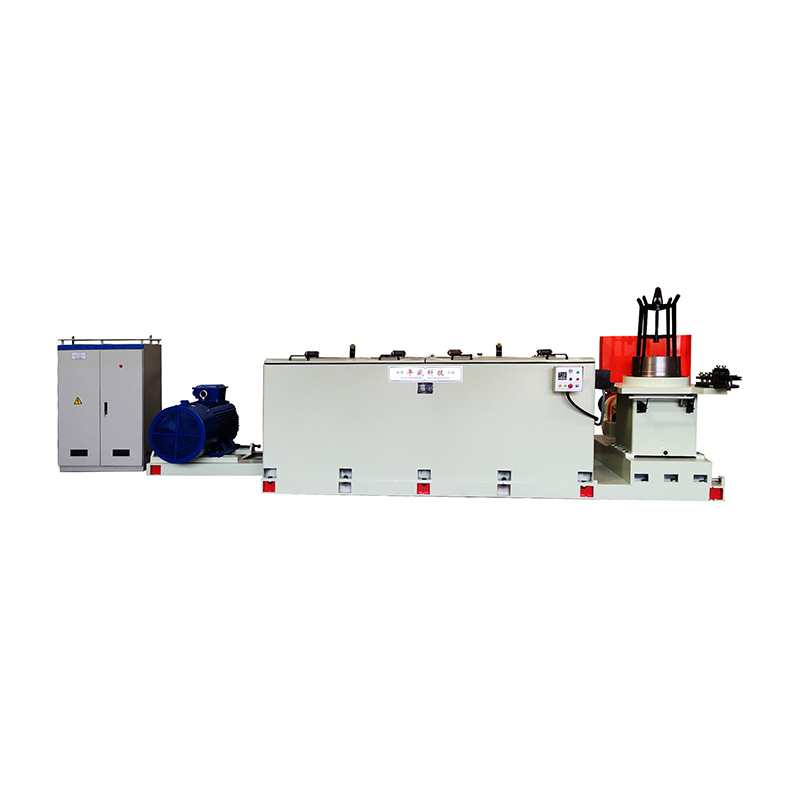
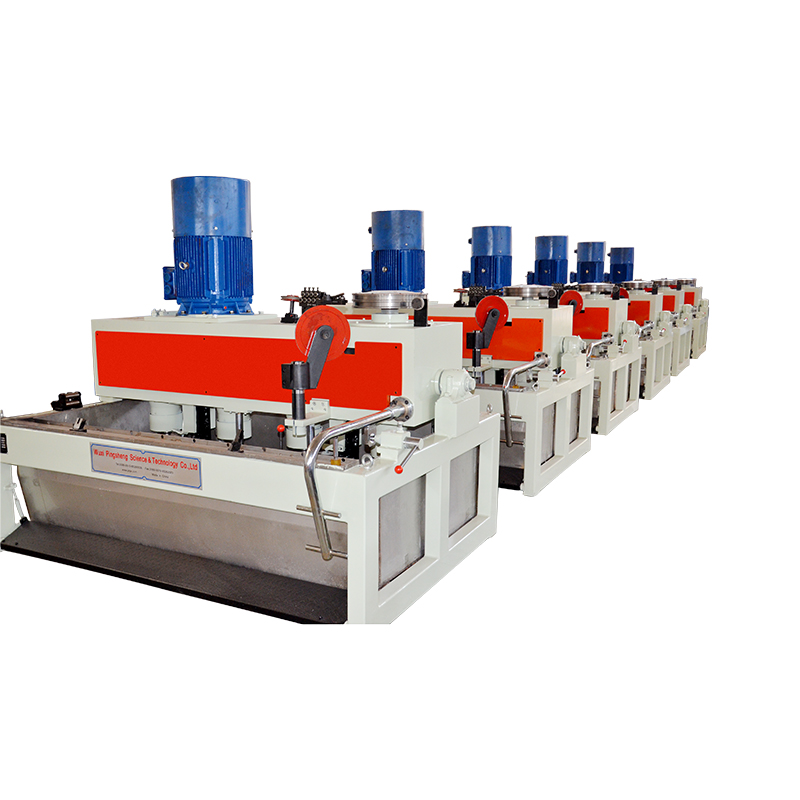
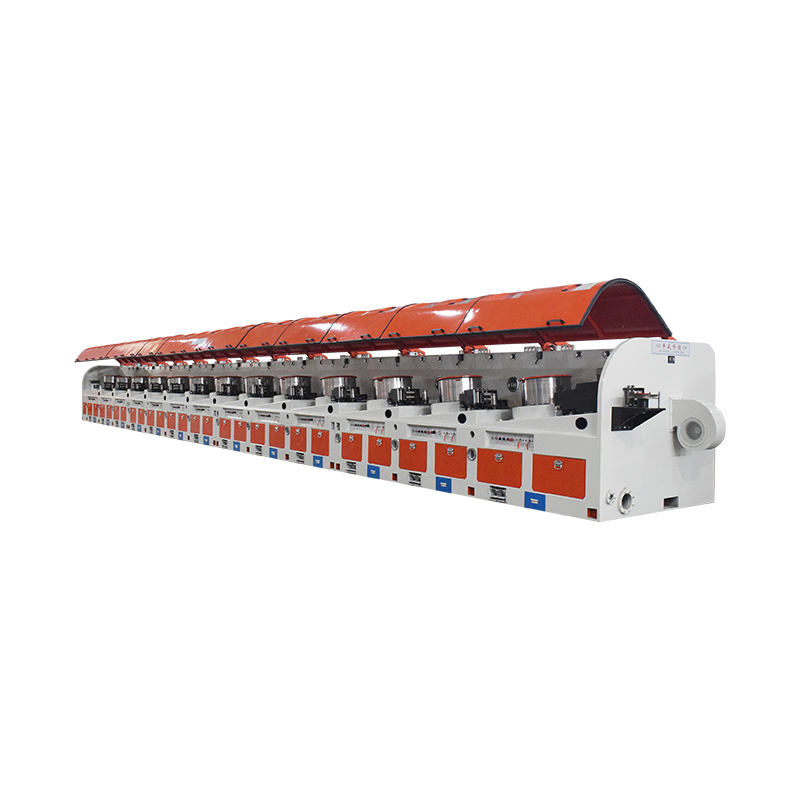 Maszyna do ciągnienia drutu o dużej szybkości, wieloblokowa, prosta Wieloblokowa maszyna do ciągnienia linii prostych do drutu węglowego, stopowego i nierdzewnej, z konfiguracjami do 14 lub 16 bloków do drobnych zastosowań niskoemisyjnych. Zobacz produkt →
Opcje konfiguracji decydujące o jakości drutu
Dwie maszyny z taką samą liczbą bloków mogą zachowywać się zupełnie inaczej w przypadku tego samego produktu. Są to punkty, w których klienci najwięcej zyskują lub tracą, i które warto rozliczyć przed złożeniem zamówienia, a nie po instalacji.
| Decyzja | Na co wpływa | Co potwierdzić |
|---|---|---|
| Liczba bloków | Sposób rozłożenia całkowitej redukcji w całej linii i rezerwa prędkości, którą należy zachować dla przyszłych rozmiarów | Że harmonogram przejść pasuje do liczby bloków z rozsądną redukcją przy każdej kości |
| Materiał bloku i pierścienia | Zużycie pierścienia, stan powierzchni drutu i stabilność wymiarowa przy stałej prędkości | Aby materiał pierścienia i układ chłodzenia odpowiadał Twojemu cyklowi pracy, a nie tylko krótkiej próbie |
| Sekwencja matryc i pudełka na matryce | Wykończenie powierzchni, okrągłość i czas trwałości matrycy między wymianami | Czy uchwyty matryc i chłodzenie odpowiadają gatunkowi drutu i preferowanemu smarowi |
| Architektura napędu i sterowania | Synchronizacja prędkości pomiędzy blokami, kontrola poślizgu i szybkość przywoływania receptury | Sposób ustawiania, wyświetlania i dostosowywania przełożeń prędkości przez operatora na zmianie |
| Kontrola napięcia odbioru | Jakość wykonania szpuli, nawinięcie warstwy i czystość drutu na końcu cewki | Że zakres napięcia obejmuje zarówno najcieńszy, jak i najcięższy drut |
| Gwintowanie i ochrona | Jak długo trwa zmiana rozmiaru i jak bezpiecznie operator może dotrzeć do matryc | To gwintowanie można wykonać prawidłowo bez usuwania blokady |
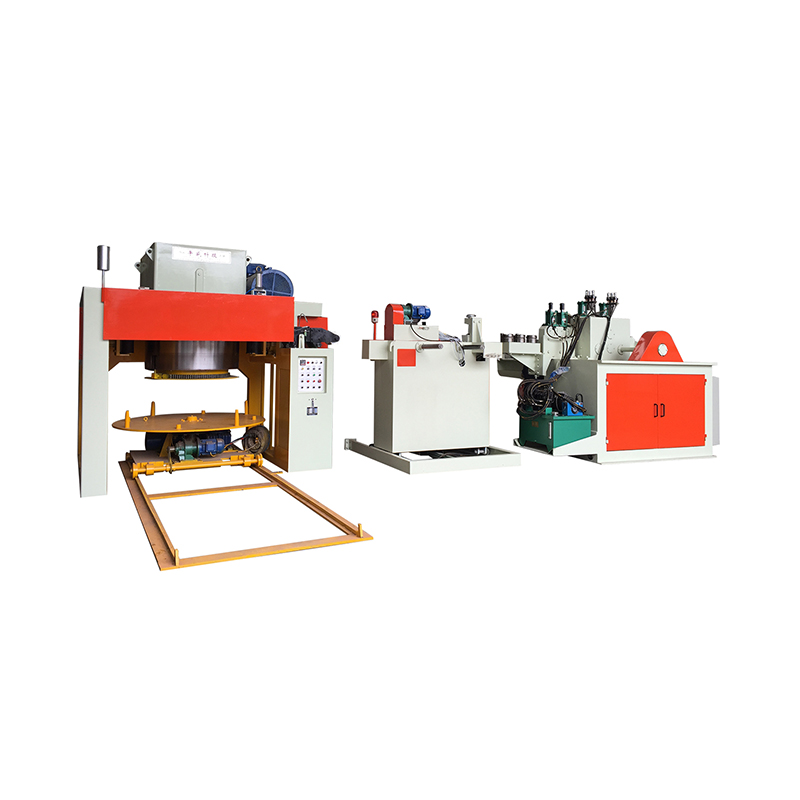
W przypadku produkcji drutu wysokowęglowego i PC harmonogram przejść ma jeszcze większe znaczenie niż liczba bloków. Zbyt agresywne zmniejszenie na przejście skraca żywotność matrycy i powoduje matowienie powierzchni; zbyt delikatny, a drut twardnieje nierównomiernie na całej długości żyłki. Nasza linia do ciągnienia linii prostych do drutu wysokowęglowego i PC jest skonfigurowana wokół tej równowagi.
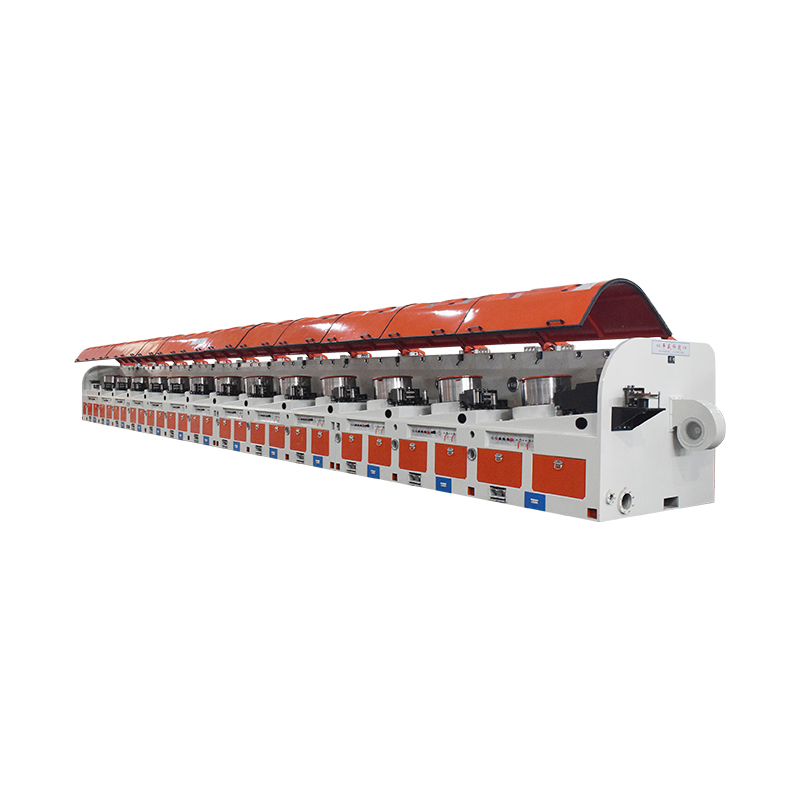
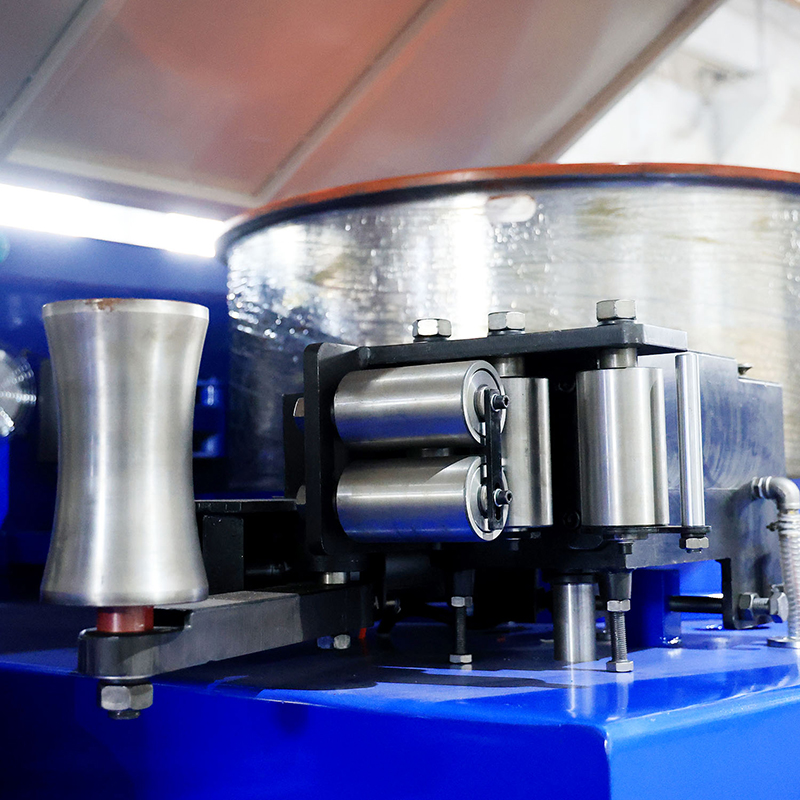 Linia do ciągnienia drutu wysokowęglowego i drutu PC Linia do ciągnienia w linii prostej do betonu wysokowęglowego, sprężonego, profilowania i skręcania drutu, z wieloma matrycami, automatyczną kontrolą naprężenia i systemem silnika o dużej prędkości. Zobacz produkt →
Utrzymanie linii w ruchu: matryce, chłodzenie i napięcie
Po uruchomieniu linii wieloblokowej większość codziennej jakości sprowadza się do trzech rzeczy: matrycy, środka smarnego i odbioru. Matryca o jeden rozmiar przekraczająca swój limit będzie ciągnąć mocniej, podnosić temperaturę w pudełku i cicho zmieniać równowagę naprężenia w całej maszynie. Chłodzenie o kilka stopni ciepła działa mniej więcej tak samo. A zajęcie, które poluje, zepsuje skądinąd idealną szpulę drutu.
Pomaga to traktować je jako jeden system, a nie trzy oddzielne zadania konserwacyjne. Kiedy cewka odpada z miękką plamą lub zarysowaniem, przyczyna zwykle leży przed miejscem, w którym pojawia się usterka. Zebraliśmy kilka wzorców, które najczęściej widzimy w naszych notatkach typowe wady produkcyjne w rysowaniu linii prostych , które warto przeczytać obok własnych zapisów zmian.
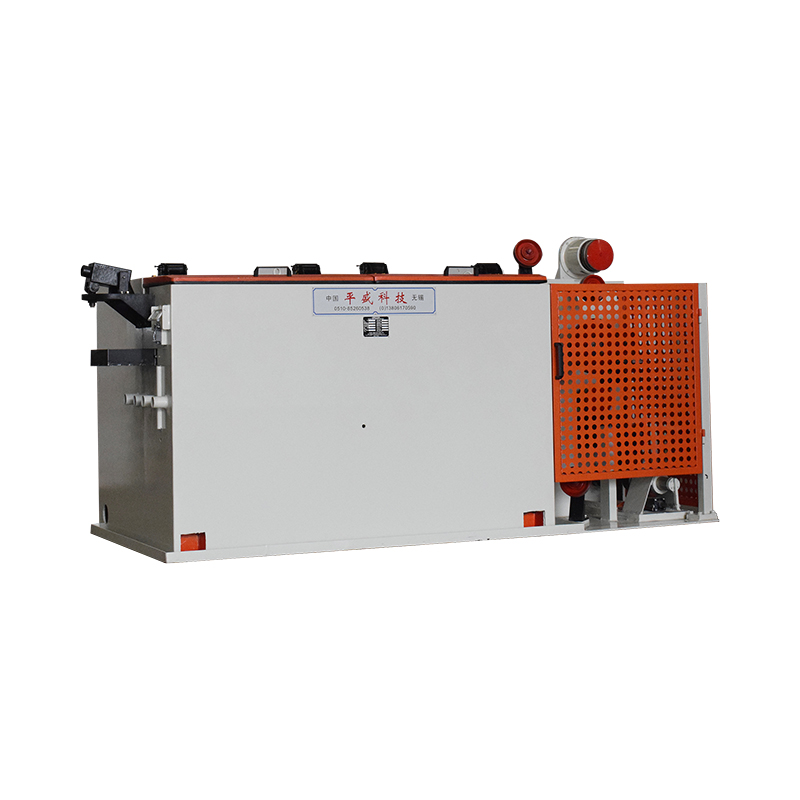
Na linii synchronicznej na szczególną uwagę zasługuje kontrola napięcia przy naciągu, gdyż nie ma bufora akumulacyjnego, który absorbowałby chwilowe niedopasowanie. Szybko reagująca pętla napinająca utrzymuje szpulę gęstą i równą, a także pozwala żyłce pracować z dużą prędkością bez konieczności ciągłego dopasowywania przez operatora pod wpływem dotyku.
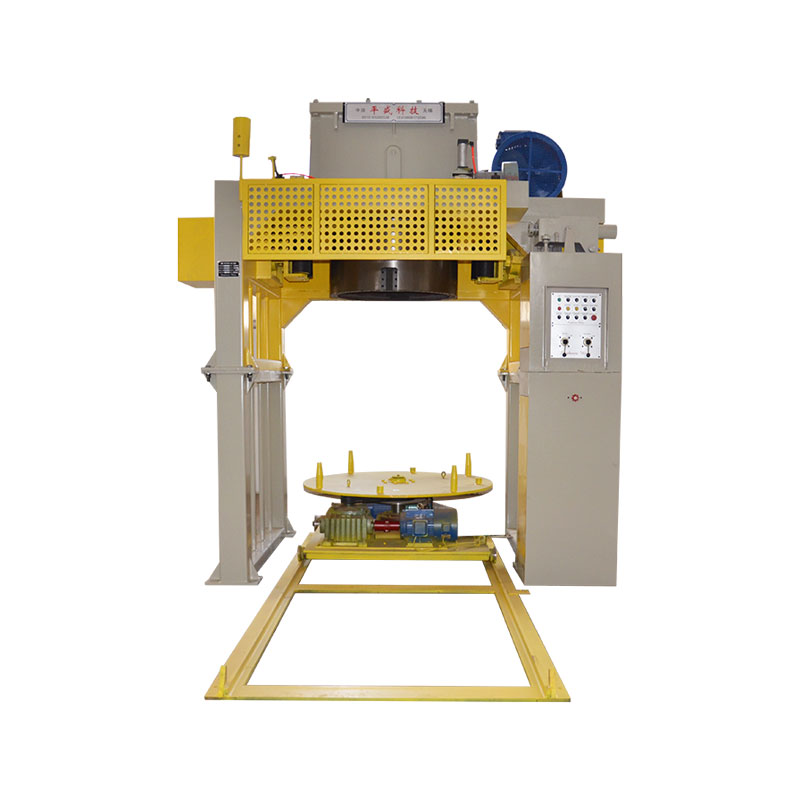
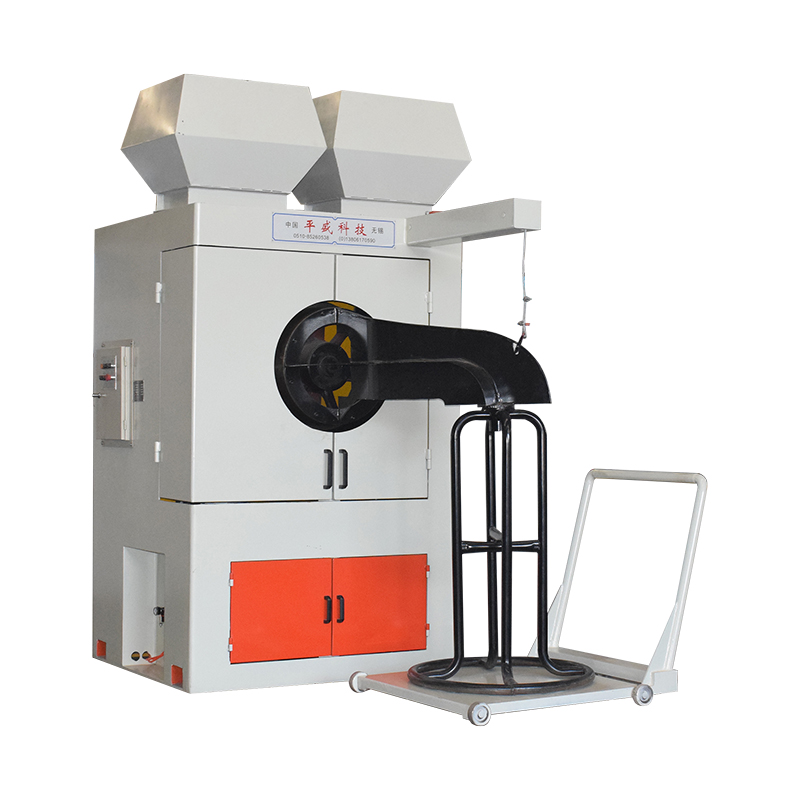 Maszyny odbierające do linii ciągnienia drutu Kategoria nawijarek zwijających drut na końcu liny, z regulowaną prędkością nawijania, naprężeniem i średnicą szpuli w celu wspomagania zautomatyzowanej pracy i ochrony jakości drutu. Zobacz produkt →
Myślenie o całej linii, a nie tylko o maszynie
Sama maszyna rysująca jest tylko częścią procesu. Opłacalność, obróbka powierzchni i absorpcja wpływają na to, co można osiągnąć z bloków. Wypłata, która powoduje nierównomierne uwolnienie drutu, pojawi się jako falowanie napięcia kilka przecznic później. Niespójna obróbka powierzchni zmienia tarcie na pierwszej matrycy i przesuwa całą równowagę linii. Wspólne planowanie ich na etapie specyfikacji jest znacznie tańsze niż ich późniejsze korygowanie.
Dlatego budujemy nasze maszyny do ciągnienia drutu w linii prostej jako część szerszej gamy sprzętu, która obejmuje jednostki odbierające, jednostki odbierające, sprzęt do obróbki powierzchni i maszyny pomocnicze, tak że za interfejsy między nimi odpowiada ktoś, a nie niczyja.
Krótka lista kontrolna przed podjęciem decyzji
Jeśli porównujesz propozycje, to właśnie te pytania najczęściej ujawniają najwięcej informacji na temat zachowania się maszyny w Twoim zakładzie.
- Wyślij prawdziwy harmonogram przejść, zawierający rozmiar początkowy, rozmiar końcowy, gatunek materiału i docelową wydajność na zmianę.
- Zapytaj o prędkości poszczególnych bloków i sprawdź, czy współczynniki odpowiadają redukcjom, które zamierzasz zastosować.
- Poproś o próbę na własnym drucie, a nie na materiale demonstracyjnym, który łatwo rysuje.
- Zaplanuj nawiązanie wątku w najlepszym rozmiarze, jaki planujesz uruchomić, z operatorami, którzy faktycznie to zrobią.
- Sprawdź, jakie części zamienne są zalecane na pierwszy rok, w szczególności pierścienie, oprawki do matryc i uszczelki.
- Zapytaj, w jaki sposób przechowywane są przepisy, kto może je zmieniać i czy ustawienia przetrwają przerwę w zasilaniu.
O co chcielibyśmy Cię najpierw zapytać
Zanim omówimy bloki lub prędkości, zwykle pytamy, co ma zrobić przewód po opuszczeniu maszyny i co sprawia operatorom największą trudność w przypadku dzisiejszej linii, którą obsługujesz. Te dwie odpowiedzi kształtują bardziej specyfikację niż jakikolwiek arkusz danych. Nasz sprzęt objęty jest certyfikatem systemu zarządzania jakością ISO 9001 od 2023 roku, a nasze maszyny ciągarskie łączą konstrukcję mechaniczną ze sterowaniem elektronicznym, ale użyteczna część rozmowy nadal dotyczy Twojego produktu. Podaj nam drut, tonaż i schemat przełożeń, a my szczerze powiemy Ci, czy wieloblokowa maszyna o linii prostej jest właściwym rozwiązaniem, czy też prostszy układ będzie Ci lepiej służył.